


Wprowadzenie do kołnierzy
Zostaw wiadomość
Wprowadzenie do kołnierzy
Kołnierze stosuje się, gdy złącze rurowe wymaga demontażu. Stosowane są głównie w sprzęcie, zaworach i urządzeniach specjalistycznych. W niektórych rurociągach, których konserwacja jest regularną czynnością, w określonych odstępach stosuje się kołnierze zabezpieczające. Złącze kołnierzowe składa się z trzech oddzielnych i niezależnych, choć powiązanych ze sobą elementów; kołnierze, uszczelki i śruby. Aby uzyskać szczelne połączenie, wymagane są specjalne kontrole przy wyborze i zastosowaniu wszystkich tych elementów.
Klasyfikacji kołnierzy dokonuje się na kilka alternatywnych sposobów, jak następuje:
Na podstawie mocowania rur
Kołnierze można klasyfikować w oparciu o sposób mocowania do rurociągu, jak poniżej:
Kołnierz nakładany –
Kołnierze typu Slip On mocowane są za pomocą dwóch spoin pachwinowych, wewnątrz i na zewnątrz kołnierza. Obliczona wytrzymałość kołnierza Slip On pod ciśnieniem wewnętrznym jest rzędu dwóch trzecich wytrzymałości kołnierzy z szyjką spawaną, a ich trwałość zmęczeniowa wynosi około jednej trzeciej tego ostatniego. Zwykle kołnierze te mają konstrukcję kutą i są wyposażone w piastę. Czasami kołnierze te są wykonane z płyt i nie są wyposażone w piastę. Wadą kołnierza jest to, że połączenie kołnierza i kolanka lub kołnierza i trójnika nie jest możliwe, ponieważ nazwane łączniki nie mają prostego końca, który całkowicie wsuwałby się w ślizg Na kołnierzu.

Kołnierz do spawania gniazdowego –
Kołnierze do spawania gniazdowego są mocowane tylko jedną spoiną pachwinową, tylko na zewnątrz i nie są zalecane do zastosowań w trudnych warunkach. Są one używane tylko do linii o małych średnicach. Ich wytrzymałość statyczna jest równa kołnierzom Slip On, ale ich wytrzymałość zmęczeniowa jest o 50% większa niż kołnierzy Slip On podwójnie spawanych. Dla tego typu kołnierzy należy określić grubość rury łączącej, aby zapewnić odpowiedni wymiar otworu. W kołnierzu do spawania kielichowego przed spawaniem należy utworzyć przestrzeń pomiędzy kołnierzem lub kształtką a rurą. ASME B31.1 Przygotowanie do spawania (E) Zespół spoiny gniazdowej mówi:Podczas montażu złącza przed spawaniem rurę lub rurkę należy włożyć do kielicha na maksymalną głębokość, a następnie wyciągnąć około 1/16 cala (1,6 mm) od styku końca rury z kołnierzem kielicha.Celem luzu dolnego w spoinie gniazdowej jest zwykle zmniejszenie naprężeń szczątkowych u podstawy spoiny, które mogą wystąpić podczas krzepnięcia metalu spoiny. Zdjęcie pokazuje miarę X szczeliny dylatacyjnej. Wadą kołnierza do spawania kielichowego jest odpowiednia szczelina, którą należy wykonać. W przypadku produktów korozyjnych, głównie w systemach rurowych ze stali nierdzewnej, pęknięcie pomiędzy rurą a kołnierzem może powodować problemy z korozją. W niektórych procesach ten kołnierz również nie jest dozwolony.

Kołnierz skręcany –
Kołnierze gwintowane lub gwintowane są stosowane na rurociągach, gdzie nie można wykonać spawania. Gwintowany kołnierz lub złączka nie nadaje się do systemu rur o cienkiej grubości ścianki, ponieważ nie jest możliwe nacięcie gwintu na rurze. Dlatego należy wybrać grubszą grubość ścianki. Przewodnik po rurociągach ASME B31.3 mówi:
Jeżeli rura stalowa jest gwintowana i jest używana do pary o ciśnieniu powyżej 250 psi lub wody o ciśnieniu powyżej 100 psi przy temperaturze wody powyżej 220 stopni F, rura powinna być bezszwowa i mieć grubość co najmniej równą harmonogramowi 80 normy ASME B36.10.Spawanie mufowe i kołnierze gwintowane nie są zalecane do pracy w temperaturach powyżej 250 stopni i poniżej -45 C.

Kołnierz zakładkowy –
Kołnierze z połączeniami zakładkowymi są stosowane z króćcami, gdy rurociągi są wykonane z kosztownego materiału. Na przykład w systemie rur ze stali nierdzewnej można zastosować kołnierz ze stali węglowej, ponieważ kołnierz nie będzie miał kontaktu z produktem w rurze. Króćce zostaną przyspawane doczołowo do rurociągu, a kołnierze będą nad nimi luźne. Wewnętrzny promień tych kołnierzy jest fazowany, aby usunąć promień króćca. Kołnierze te są prawie identyczne z kołnierzem Slip On, z wyjątkiem promienia na przecięciu czoła kołnierza i otworu, aby pomieścić kołnierzową część króćca . Ich zdolność utrzymywania ciśnienia jest niewiele, jeśli w ogóle, lepsza niż w przypadku kołnierzy Slip On, a trwałość zmęczeniowa zespołu wynosi tylko jedną dziesiątą trwałości kołnierzy Weld Neck. Dlatego te połączenia kołnierzowe są stosowane w zastosowaniach niskociśnieniowych i niekrytycznych.

Kołnierz z przyspawaną szyjką –
Kołnierze z szyjką do spawania są łatwe do rozpoznania jako długa stożkowa piasta, która stopniowo przechodzi w grubość ścianki rury lub złączki. Długa, stożkowa piasta zapewnia ważne wzmocnienie w wielu zastosowaniach związanych z wysokim ciśnieniem, temperaturami poniżej zera i/lub podwyższonymi temperaturami. Płynne przejście od grubości kołnierza do grubości ścianki rury lub kształtki spowodowane stożkiem jest niezwykle korzystne w warunkach powtarzającego się zginania spowodowanego rozszerzaniem przewodu lub innymi zmiennymi siłami. Kołnierze te są nudne w celu dopasowania do wewnętrznej średnicy współpracującej rury lub kształtki więc nie będzie żadnych ograniczeń przepływu produktów. Zapobiega to turbulencjom na stawie i zmniejsza erozję. Zapewniają również doskonały rozkład naprężeń poprzez stożkową piastę. Kołnierze szyjkowe są mocowane do rur za pomocą spawania doczołowego. Są one wykorzystywane głównie do zastosowań krytycznych, gdzie wszystkie złącza spawane wymagają kontroli radiograficznej. Określając te kołnierze, należy również określić grubość końcówki spawanej wraz ze specyfikacją kołnierza.

Zaślepka -
Kołnierze zaślepiające są produkowane bez otworu i używane do zaślepiania końców rurociągów, zaworów i otworów zbiorników ciśnieniowych. Z punktu widzenia ciśnienia wewnętrznego i obciążenia śrub, kołnierze zaślepiające, szczególnie w większych rozmiarach, są typami kołnierzy najbardziej obciążonych. Jednakże większość tych naprężeń ma charakter zginający w pobliżu środka, a ponieważ nie ma standardowej średnicy wewnętrznej, kołnierze te nadają się do zastosowań o wyższym ciśnieniu i temperaturze.

Kołnierz redukcyjny –
Kołnierze redukcyjne służą do łączenia większych i mniejszych rozmiarów bez użycia reduktora. W przypadku kołnierzy redukcyjnych grubość kołnierza powinna odpowiadać większej średnicy. Kołnierze te są zwykle dostępne w wersji zaślepionej, wsuwanej, gwintowanej i z przyspawaną szyjką. Są dostępne we wszystkich klasach ciśnienia i stanowią dobrą alternatywę dla łączenia dwóch różnych rozmiarów rur. Tego typu kołnierza nie należy stosować, jeśli nagłe przejście spowodowałoby niepożądane turbulencje, np. w pompie.

Zintegrowany kołnierz –
Kołnierze integralne to kołnierze, które są odlane wraz z szyjką dyszy lub ścianą zbiornika lub rury, przyspawane do nich doczołowo lub przymocowane za pomocą innych form spawania łukowego lub gazowego o takim charakterze, że kołnierz i szyjka dyszy, zbiornik lub rura ściana jest uważana za odpowiednik konstrukcji integralnej. W konstrukcji spawanej uważa się, że szyjka dyszy lub ściana naczynia lub rury działają jak piasta. Grubość kołnierzy odlewanych integralnie i przyspawanych do kołnierzy różni się w niektórych rozmiarach.

Oparty na obliczu
Kołnierze można również klasyfikować na podstawie okładzin, jak poniżej:
Kołnierz z podwyższoną powierzchnią czołową (RF) –
Kołnierz z podwyższoną powierzchnią czołową jest najpopularniejszym typem stosowanym w instalacjach procesowych i można go łatwo zidentyfikować. Nazywa się to wypukłą powierzchnią, ponieważ powierzchnie uszczelki są uniesione nad powierzchnią okrągłą śruby. Ten typ powierzchni czołowej pozwala na zastosowanie szerokiej kombinacji konstrukcji uszczelek, w tym typów arkuszy z płaskim pierścieniem i kompozytów metalicznych, takich jak typy zwijane spiralnie i z podwójnym płaszczem. Celem kołnierza RF jest skupienie większego nacisku na mniejszej powierzchni uszczelki, a tym samym zwiększenie zdolności utrzymywania ciśnienia w złączu. W przypadku kołnierzy 150# i 300# wypukła powierzchnia wynosi 1,6 mm (1/16 cala) i jest uwzględniona w określonej grubości. W przypadku wyższych wartości znamionowych grubość kołnierza nie uwzględnia grubości wypukłej powierzchni czołowej. Grubość podwyższonej powierzchni dla wyższych wartości znamionowych wynosi 6,4 mm (1/4 cala). Typowe wykończenie powierzchni czołowej kołnierzy dla kołnierzy ASME B16.5 RF wynosi od 125 do 250µw Ra (3 do 6µmRa).

Kołnierz z płaską powierzchnią czołową (FF) –
Kołnierz z płaską powierzchnią ma powierzchnię uszczelki w tej samej płaszczyźnie, co powierzchnia koła śrubowego. Zastosowania wykorzystujące kołnierze z płaską powierzchnią czołową to często te, w których kołnierz współpracujący lub złączka kołnierzowa są wykonane z odlewu. Kołnierzy z płaską powierzchnią czołową nie wolno nigdy przykręcać do kołnierza z podwyższoną powierzchnią czołową. ASME B31.1 mówi, że podczas łączenia kołnierzy żeliwnych z płaską powierzchnią czołową z kołnierzami ze stali węglowej należy usunąć wypukłą powierzchnię kołnierza ze stali węglowej i że wymagana jest uszczelka pełnoprzylgowa. Ma to na celu zapobieganie wskakiwaniu cienkiego, kruchego kołnierza żeliwnego w szczelinę spowodowaną uniesioną powierzchnią czołową kołnierza ze stali węglowej.

Złącze pierścieniowe (RTJ) –
Kołnierze złączne typu pierścieniowego są zwykle stosowane w warunkach wysokiego ciśnienia (klasa 600 i wyższa) i/lub wysokich temperatur powyżej 800 stopni F (427 stopni). Mają wycięte rowki na powierzchniach czołowych, w których osadzane są uszczelki pierścieniowe. Kołnierze uszczelniają się, gdy dokręcone śruby wciskają uszczelkę pomiędzy kołnierzami w rowki, odkształcając uszczelkę, aby zapewnić dokładny kontakt wewnątrz rowków, tworząc uszczelnienie metal z metalem. Kołnierz RTJ może mieć wypukłą powierzchnię z wykonanym w niej rowkiem pierścieniowym. Ta wypukła powierzchnia nie służy jako część środka uszczelniającego. W przypadku kołnierzy RTJ uszczelnionych uszczelkami pierścieniowymi, uniesione powierzchnie połączonych i dokręconych kołnierzy mogą się ze sobą stykać. W takim przypadku ściśnięta uszczelka nie wytrzyma dodatkowego obciążenia wykraczającego poza napięcie śruby, wibracje i ruch nie mogą dodatkowo zmiażdżyć uszczelki i zmniejszyć naprężenia łączącego.

Uszczelki przegubowe typu pierścieniowego to metalowe pierścienie uszczelniające, odpowiednie do zastosowań wysokociśnieniowych i wysokotemperaturowych. Uszczelki przegubowe typu pierścieniowego są przeznaczone do uszczelniania poprzez „początkowy kontakt liniowy” lub działanie klinowe pomiędzy współpracującym kołnierzem a uszczelką. Poprzez wywieranie nacisku na powierzchnię styku uszczelki poprzez siłę śruby, „miększy” metal uszczelki wpływa do mikrodrobnej struktury twardszego materiału kołnierza, tworząc bardzo szczelne i wydajne uszczelnienie. Najczęściej stosowanym typem jest stylRpierścień wyprodukowany zgodnie z normą ASME B16.20 stosowany z kołnierzami ASME B16.5, klasy od 150 do 2500. Złącza pierścieniowe typu „R” produkowane są zarówno w konfiguracji owalnej, jak i ośmiokątnej.
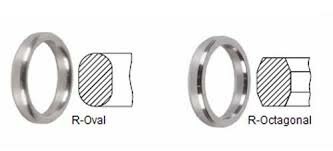
Przekrój ośmiokątny ma wyższą skuteczność uszczelniania niż owalny i byłby preferowaną uszczelką. Powierzchnie uszczelniające na rowkach złącza pierścieniowego muszą być gładko wykończone do 63 mikro cali i wolne od niepożądanych wypukłości, śladów narzędzi lub drgań. Uszczelniają się poprzez początkowy kontakt liniowy lub działanie klinujące w miarę przyłożenia sił ściśliwych. Twardość pierścienia powinna być zawsze mniejsza niż twardość kołnierzy.
Więcej informacji na temat uszczelek można znaleźć w artykule: Wprowadzenie do uszczelek.
Język i wpust (T/G)–
Jedna powierzchnia kołnierza ma wypukły pierścień (wypust) wykonany maszynowo na powierzchni kołnierza, podczas gdy współpracujący kołnierz ma pasujące wgłębienie (rowek) wykonane w jego powierzchni czołowej. Powierzchnie pióra i wpustu tych kołnierzy muszą być dopasowane. Okładziny na pióro i wpust są standaryzowane zarówno w dużych, jak i małych typach. Różnią się od męskich i żeńskich tym, że wewnętrzne średnice pióra i wpustu nie sięgają do podstawy kołnierza, utrzymując w ten sposób uszczelkę na jej wewnętrznej i zewnętrznej średnicy. Są one powszechnie spotykane na pokrywach pomp i pokrywach zaworów. Połączenia na pióro i wpust mają również tę zaletę, że są samonastawne i działają jak zbiornik kleju. Złącze szalunkowe utrzymuje oś obciążenia w jednej linii ze złączem i nie wymaga większej obróbki mechanicznej.

Mężczyzna i kobieta (M/K)–
W przypadku tego typu kołnierze również muszą być dopasowane. Jedna powierzchnia kołnierza ma obszar wykraczający poza normalną powierzchnię kołnierza (męską). Drugi kołnierz lub kołnierz współpracujący ma pasujące wgłębienie (żeńskie) wyfrezowane w jego powierzchni czołowej. Twarz kobiety ma głębokość 3/16- cala, twarz mężczyzny ma wysokość 1/4- cala i obie są gładkie. Zewnętrzna średnica powierzchni żeńskiej służy do umiejscowienia i przytrzymania uszczelki. Niestandardowe okładziny męskie i żeńskie są powszechnie spotykane na płaszczu wymiennika ciepła w celu kanałowania i pokrywania kołnierzy. Twarz kobieca i twarz męska są gładkie. Zewnętrzna średnica powierzchni żeńskiej służy do umiejscowienia i przytrzymania uszczelki.
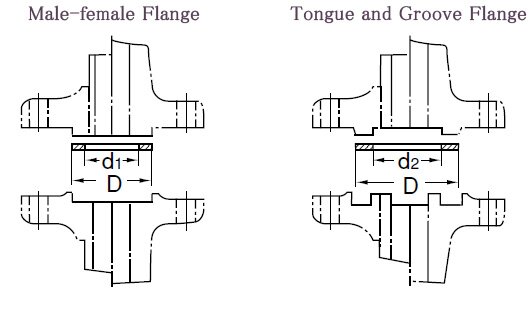
Ogólne powierzchnie kołnierzy, takie jak RTJ, T&G i F&M, nigdy nie powinny być łączone ze sobą śrubami. Dzieje się tak dlatego, że powierzchnie styku nie pasują do siebie i nie ma uszczelki, która ma jeden typ po jednej stronie i inny typ po drugiej stronie.
Na podstawie wartości ciśnienia i temperatury
Kołnierze są również klasyfikowane według wartości ciśnienia i temperatury w ASME B 16.5, jak poniżej;
- 150#
- 300#
- 400#
- 600#
- 900#
- 1500#
- 2500#
Wykresy wartości znamionowych temperatury ciśnienia, zawarte w normie ASME B 16.5, określają robocze ciśnienie manometryczne, któremu może podlegać kołnierz w określonej temperaturze. Kołnierze mogą wytrzymać różne ciśnienia w różnych temperaturach. Wraz ze wzrostem temperatury zmniejsza się ciśnienie znamionowe kołnierza. Wskazana klasa ciśnienia 150#, 300# itd. to podstawowe wartości znamionowe, a kołnierze mogą wytrzymać wyższe ciśnienia w niższych temperaturach. ASME B 16.5 wskazuje dopuszczalne ciśnienia dla różnych materiałów konstrukcyjnych w zależności od temperatury. ASME B16.5 nie zaleca stosowania kołnierzy 150# powyżej 400 stopni F (200 stopni). Klasa ciśnienia lub wartość znamionowa kołnierzy będzie podana w funtach. Aby wskazać klasę ciśnienia, stosuje się różne nazwy. Na przykład: 150 funtów, 150 funtów, 150# lub klasa 150, wszystkie oznaczają to samo.
Na podstawie wykończenia twarzy
Istnieją dwa rodzaje wykończeń okładzin.
Wykończenie magazynowe–
Najpowszechniej stosowane wykończenie powierzchni kołnierzy, ponieważ praktycznie nadaje się do wszystkich zwykłych warunków pracy. Pod wpływem ściskania miękka powierzchnia uszczelki osadzi się w tym wykończeniu, co pomaga w utworzeniu uszczelnienia, a pomiędzy współpracującymi powierzchniami powstaje wysoki poziom tarcia. Wykończenie tych kołnierzy jest generowane za pomocą narzędzia z okrągłą końcówką o promieniu 1,6 mm przy posuwie wynoszącym 0,8 mm na obrót do 12 cali. W przypadku rozmiarów 14 cali i większych wykończenie wykonuje się narzędziem z okrągłą końcówką 3,2 mm z posuwem 1,2 mm na obrót.
Gładki kołnierz wykończeniowy–
Na tym wykończeniu nie widać widocznych oznaczeń narzędzi. Wykończenia te są zwykle stosowane w przypadku uszczelek z okładzinami metalowymi, takimi jak stal dwupłaszczowa, stal płaska i metal falisty. Gładkie powierzchnie łączą się, tworząc uszczelnienie i zależą od płaskości przeciwległych powierzchni, aby uzyskać uszczelnienie. Zwykle osiąga się to poprzez utworzenie powierzchni stykowej uszczelki przez ciągły (czasami nazywany fonograficznym) spiralny rowek utworzony przez narzędzie o okrągłym czubku o promieniu {{0},8 mm przy prędkości posuwu wynoszącej {{5} },3 mm na obrót przy głębokości 0,05 mm. W rezultacie uzyskana zostanie chropowatość wynosząca od Ra 3,2 do 6,3 mikrometra (125–250 mikro cali).
Ząbkowane wykończenie–
Jest to również rowek ciągły lub spiralny fonograficzny, ale różni się od wykończenia standardowego tym, że rowek jest zwykle generowany przy użyciu narzędzia 90-stopniowego, które tworzy geometrię „V” z ząbkowaniem pod kątem 45 stopni. Ząbki znajdujące się na okładzinie mogą być koncentryczne lub spiralne (fonograficzne). Koncentryczne ząbki są wymagane do wykończenia powierzchni czołowej, gdy przenoszony płyn ma bardzo małą gęstość i może znaleźć drogę wycieku przez wnękę. Ząbkowanie jest określone przez liczbę, która jest średnią arytmetyczną wysokością chropowatości (AARH). Jest to średnia arytmetyczna wartości bezwzględnych zmierzonych odchyleń wysokości profilu, pobranych w obrębie długości próbkowania i mierzonych od graficznej linii środkowej.
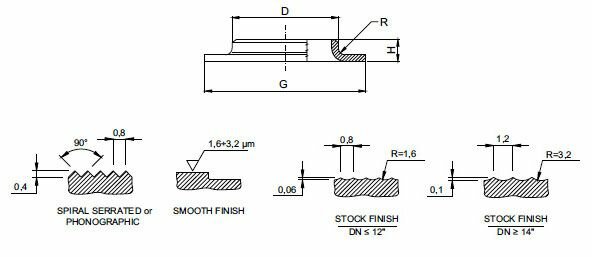
Kołnierze z gładkim wykończeniem są określone w przypadku uszczelek metalowych, a wykończenie ząbkowane w przypadku uszczelek niemetalowych.
Na podstawie materiału konstrukcyjnego
Kołnierze są zwykle kute, z wyjątkiem nielicznych przypadków, gdy są wykonane z płyt. Jeżeli do produkcji używane są płyty, powinny one mieć jakość spawalną. ASME B16.5 pozwala na wytwarzanie z płyty wyłącznie kołnierzy redukcyjnych i kołnierzy zaślepiających. Zwykle stosowane materiały konstrukcyjne to:
- ASTM A105 – kuta stal węglowa
- ASTM A181 – kuta stal węglowa do zastosowań ogólnych
- ASTM A182 – kuta stal stopowa i stal nierdzewna
- ASTM A350 – kuta stal stopowa do zastosowań w niskich temperaturach


